
Comment améliorer la répétabilité de la qualité en production ?
La répétabilité augmente lorsque tout le monde travaille selon le même processus éprouvé, et non selon sa propre expérience. Des instructions standardisées et interactives au poste maintiennent le même niveau à chaque équipe.
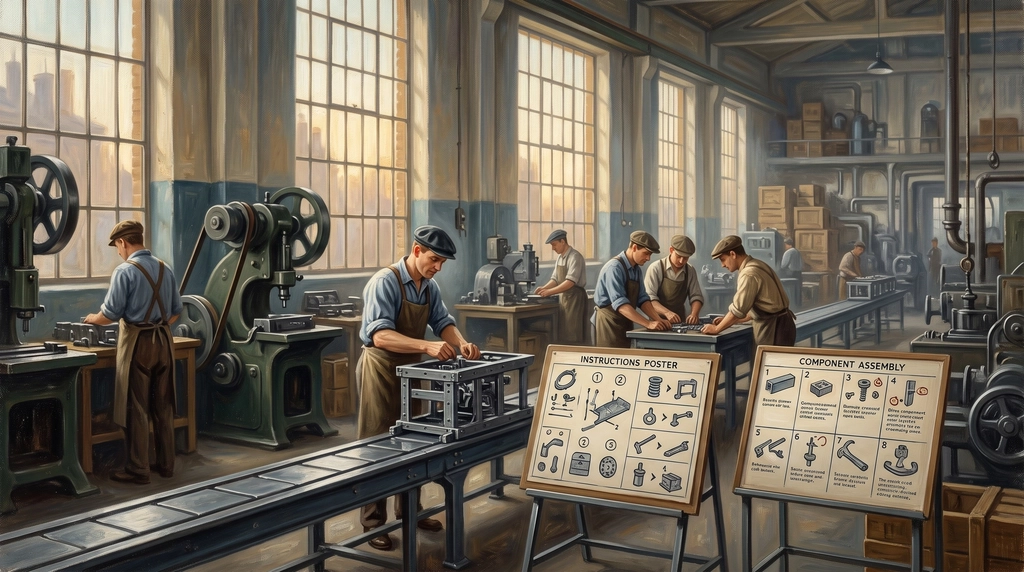
La répétabilité de la qualité en production augmente lorsque tout le monde travaille selon le même processus éprouvé, et non selon sa propre habileté. Des instructions standardisées et interactives, disponibles directement au poste, maintiennent le même standard à chaque équipe, quels que soient l'ancienneté et la langue de l'opérateur. En pratique, cela tient en trois points : enregistrer la façon de travailler du meilleur opérateur, la rendre disponible à l'endroit et au moment où la tâche est exécutée, puis mesurer l'écart entre les équipes, pas seulement la moyenne.
Cela semble évident. Le problème, c'est que la plupart des usines ont un standard décrit, pas un standard disponible. Ce sont deux choses différentes, et cela se voit dans les chiffres en bout de ligne.
Pourquoi la qualité « flotte-t-elle » entre les équipes ?
Antonio Stradivari a construit environ 1 100 instruments. Il avait un atelier, des fils, des apprentis et un demi-siècle de pratique. Il n'a laissé aucune instruction. Le savoir sur le choix du bois, l'épaisseur des tables et le vernis du corps fini vivait dans ses mains et dans ses yeux. À sa mort en 1737, l'atelier a continué un temps, puis le niveau a baissé. Depuis trois siècles, des laboratoires scannent, radiographient et analysent le vernis de Crémone, parce que la seule copie du processus n'a jamais été écrite.
Sur le terrain, la même histoire se joue à l'échelle d'une semaine, pas d'un siècle.
Équipe du matin : un opérateur avec quinze ans d'ancienneté assemble un sous-ensemble à un rythme que personne d'autre n'atteint. Il ne compte pas les secondes, ne regarde pas le plan ; il entend au son que le clip est bien enclenché. Équipe de nuit : le même poste, une personne arrivée il y a trois semaines, la même fiche de travail, deux fois plus de reprises. Le contrôle final en attrape une partie, le client attrape le reste.
Personne n'a commis d'erreur au sens procédural. La fiche était remplie. Il manquait autre chose : une référence. Parce que le vrai processus n'habitait pas dans un document, mais dans la tête d'une seule personne, qui était justement en congé.
Les trois sources typiques de dispersion se ressemblent toujours :
- L'habileté au lieu de la méthode. Chaque opérateur expérimenté a mis au point sa propre séquence de gestes, légèrement différente. Toutes fonctionnent. Elles ne donnent pas le même résultat.
- Pas de référence unique. Demandez à quatre personnes du même poste comment s'exécute l'étape sept. Vous obtiendrez quatre réponses et quatre certitudes que c'est bien comme ça qu'on fait.
- Le savoir dans quelques têtes. L'usine tourne tant que trois personnes précises sont présentes. Ce n'est pas un processus, c'est une dépendance aux effectifs.
Comment standardiser le travail sans noyer les gens sous le papier ?
Taiichi Ohno, père du système de production Toyota, disait que sans standard il n'y a pas de kaizen. Il vaut la peine de finir la pensée : un standard qui n'est pas au poste n'est pas un standard. C'est un document.
Le document perd contre le poste pour des raisons très prosaïques. Le classeur est à trois mètres. L'instruction PDF dort sur un lecteur réseau dans sa version de 2019, pendant qu'un tirage papier avec une correction manuscrite circule dans l'atelier. L'opérateur porte des gants, a les mains prises et un takt qui ne prévoit pas la lecture de quatorze pages. Au moment de décider si la pièce est bien montée, on ne va pas chercher la description. On demande à un collègue ou on fait comme on s'en souvient.
Résultat : plus il y a de documentation, moins il y a de standard. Le papier grossit, le savoir reste dans les mains.
Il existe une autre voie, et elle existe depuis longtemps. Le sanctuaire d'Ise, au Japon, est démonté et reconstruit tous les vingt ans, depuis plus de mille ans. Le rituel a un sens religieux, mais aussi un effet purement technique : chaque génération de charpentiers apprend le métier en l'exerçant avec la génération précédente. Le savoir n'est pas archivé. Il est montré en action, à l'échelle réelle, sur un objet réel.
C'est toute la différence entre la description et la démonstration. La description dit ce qui doit arriver. La démonstration montre à quoi ressemble le travail bien fait.
Comment les instructions AR réduisent-elles erreurs et reprises ?
Une instruction en réalité augmentée fait une chose qu'aucun document ne sait faire : elle attache l'information au poste physique. La flèche montre ce trou précis. Le surlignage indique cette vis précise et son couple de serrage. L'étape suivante n'apparaît qu'une fois la précédente confirmée.
Du point de vue de l'opérateur, plusieurs choses changent en même temps.
Les mains restent libres. Pas de tablette à manipuler, de gant à retirer, de page à chercher. L'instruction est dans le champ de vision, au même endroit que la pièce.
La traduction du plan en deux dimensions vers l'espace disparaît. Un plan doit être tourné mentalement et superposé à la position réelle de la pièce. Cet effort est l'endroit où naissent la plupart des erreurs de montage. L'AR le supprime, parce qu'elle montre l'étape là où elle s'exécute.
La langue cesse d'être une barrière. La même séquence peut être rejouée en polonais, en ukrainien, en anglais ou en roumain, sans classeurs traduits et sans chef d'équipe dans le rôle d'interprète.
La référence devient l'expert, pas l'auteur de la procédure. La façon de travailler du meilleur opérateur est enregistrée une fois et, à partir de là, disponible à chaque équipe. Exactement ce que Stradivari n'a jamais fait.
Derrière cela, un mécanisme bien connu de la recherche sur l'apprentissage : apprendre en faisant peut être jusqu'à 24 % plus efficace qu'apprendre en lisant et en écoutant. Celui qui exécute une étape guidée dans le contexte du poste la mémorise autrement que celui qui l'a lue en formation initiale trois semaines plus tôt.
L'effet se voit à deux endroits : moins de reprises, parce que l'erreur ne se produit pas, et une intégration plus courte, parce que le nouveau n'attend plus le moment libre d'un collègue expérimenté.
Comment mesurer l'effet ?
Si un déploiement ne change pas les chiffres, ce n'était pas un déploiement. Quatre indicateurs suffisent pour trancher.
- Reprises. Le nombre d'opérations correctives pour cent pièces, compté au même poste avant et après.
- Non-conformités. Défauts et réclamations en PPM, en distinguant détectés en interne et détectés chez le client.
- Écart entre équipes. Le même indicateur calculé séparément pour chaque équipe, puis l'écart entre la meilleure et la plus faible.
- Temps jusqu'à l'autonomie. Combien de jours s'écoulent entre le premier jour d'un nouveau et le moment où il travaille sans assistance et dans la norme qualité.
Le troisième point est le plus important et le plus souvent oublié. Une moyenne peut s'améliorer simplement parce que la meilleure équipe est montée encore plus haut. La répétabilité veut dire autre chose : le résultat cesse de dépendre de qui est venu travailler aujourd'hui. Tant que l'écart entre équipes ne se resserre pas, le standard fonctionne sur une équipe, pas dans le processus.
La base de référence se mesure avant le pilote, sur deux à quatre semaines. Sans elle, parler d'effet revient à parler d'impressions.
Par où commencer ?
Pas par la transformation de toute l'usine. Par un seul poste.
Choisissez celui qui génère le plus de reprises ou le plus de questions au chef d'équipe. Mesurez ses résultats pendant deux à quatre semaines. Enregistrez la façon de travailler du meilleur opérateur et transformez-la en instruction interactive disponible au poste. Déployez-la sur toutes les équipes, y compris celle de nuit, car c'est là que le standard est testé le plus honnêtement. Au bout d'un mois, comparez les quatre indicateurs avec la base.
Un poste, un mois, vos propres chiffres. Cela suffit pour décider de l'échelle sans s'appuyer sur les études de cas des autres.
Aikando fait une seule chose dans ce processus : transformer la façon de travailler de vos meilleurs éléments en un standard accessible à toute l'équipe, au poste de travail et dans la langue de l'opérateur. Le savoir cesse d'être la caractéristique de quelques personnes et devient celle du processus.
Stradivari n'a pas laissé d'instructions parce qu'au XVIIIe siècle il n'existait aucun moyen de les enregistrer. Aujourd'hui, ce moyen existe. La seule question est de savoir si le savoir de vos meilleurs éléments restera dans l'entreprise ou franchira le portail avec eux.
Réservez une démo : info@captix.eu